Изготовление асинхронных двигателей на заказ: цены и технические решения 2026
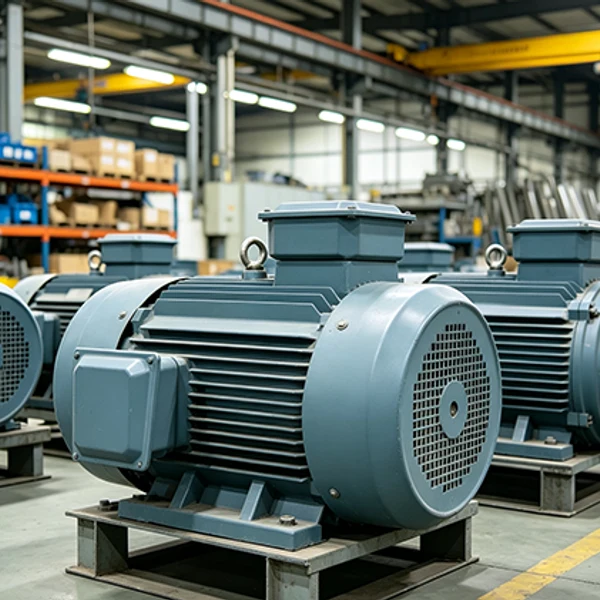
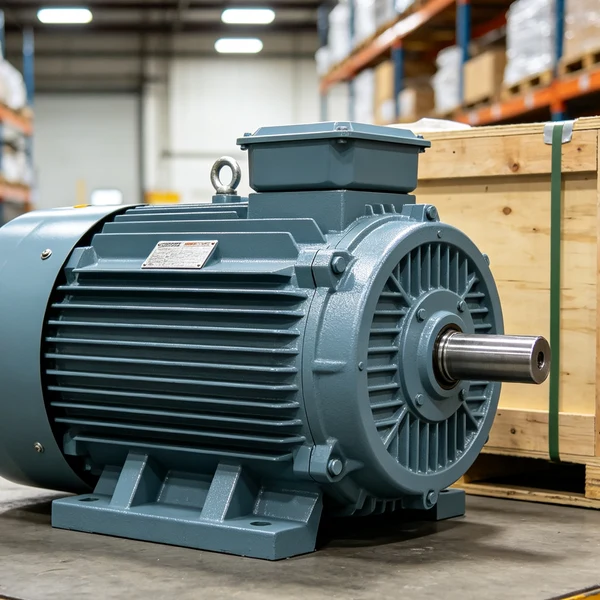
Изготовление асинхронных двигателей на заказ в 2026 году представляет собой сложный инженерный процесс, выходящий за рамки стандартного серийного производства. Это решение необходимо, когда типовые электродвигатели не соответствуют специфическим требованиям по габаритам, климатическому исполнению, классу изоляции или механическим характеристикам вала. Стоимость таких решений варьируется от 150 000 до 2 500 000 рублей за единицу в зависимости от мощности (до 5000 кВт) и степени кастомизации. Ключевая ценность индивидуального заказа заключается в повышении энергоэффективности системы до класса IE4-IE5, снижении эксплуатационных расходов и обеспечении совместимости с устаревшим или уникальным промышленным оборудованием. Данный подход критически важен для нефтегазовой, горнодобывающей и металлургической отраслей, где простой оборудования из-за несоответствия привода стоит дороже, чем сам двигатель.
Рынок нестандартных приводов в 2026 году: почему выбирают кастомизацию
Традиционная модель закупки электродвигателей «со склада» теряет актуальность в условиях модернизации промышленных предприятий России и стран СНГ. Стандартные серии АИР, АДМ или 5А часто не способны решить задачи, связанные с экстремальными температурами, агрессивными средами или необходимостью интеграции в компактные агрегаты. Изготовление асинхронных двигателей под конкретный технический запрос позволяет оптимизировать всю кинематическую цепь привода.
В 2026 году наблюдается рост спроса на двигатели с повышенным пусковым моментом и специальными фланцевыми креплениями. Инженеры сталкиваются с необходимостью замены импортных аналогов (Siemens, ABB, WEG), поставки которых ограничены или прекращены. Локальное производство позволяет не просто скопировать геометрию, но и улучшить конструктивные элементы, учитывая доступность комплектующих и современные материалы изоляции.
Основные драйверы перехода на индивидуальное производство:
- Импортозамещение: необходимость точной репликации посадочных мест и валов снятых с производства европейских моделей.
- Энергоэффективность: требование соблюдения новых экологических стандартов и снижение потребления электроэнергии на 15–20% за счет оптимизации магнитной системы.
- Специфические условия эксплуатации: работа в зонах с повышенной влажностью, запыленностью (цементные заводы) или при температурах от -60°C до +180°C (Арктика, металлургия).
- Габаритные ограничения: установка привода в существующие фундаменты без переделки базы оборудования.
Что влияет на стоимость: детальный разбор ценообразования
Цена на изготовление асинхронных двигателей не является фиксированной величиной, как в каталогах массовой продукции. Она формируется на основе калькуляции материалов, трудозатрат конструкторского бюро и сложности литья. В 2026 году базовая стоимость складывается из следующих компонентов:
| Компонент стоимости |
Доля в цене (%) |
Описание влияния на итоговую сумму |
| Активные материалы (медь, электротехническая сталь) |
35–45% |
Колебания биржевых цен на медь напрямую влияют на стоимость обмоток. Использование аморфных сплавов увеличивает цену, но снижает потери в стали. |
| Литье и механическая обработка корпуса |
20–25% |
Сложность формы корпуса (ребра охлаждения, лапы, фланцы). Чугунное литье дешевле алюминиевого для крупных машин, но требует больше обработки. |
| Изоляционная система и пропитка |
10–15% |
Класс нагревостойкости (F, H, C). Вакуумно-напорная пропитка (VPI) дороже обычной, но обязательна для влажных сред и высоковольтных двигателей. |
| Инженерные работы и проектирование |
10–12% |
Разработка чертежей, расчет магнитной цепи, тепловое моделирование. Для единичных экземпляров эта доля выше, чем для серии. |
| Испытания и сертификация |
5–8% |
Стендовые испытания по ГОСТ 31677, получение сертификатов ТР ТС, взрывозащита (Ex). |
Важно понимать, что экономия на этапе проектирования часто приводит к перерасходу средств на этапе эксплуатации. Дешевый двигатель с неоптимизированным КПД будет потреблять больше энергии, окупая разницу в цене за 6–8 месяцев непрерывной работы.
Диапазон цен на изготовление в 2026 году
Ориентировочные цены на изготовление нестандартных асинхронных двигателей (без учета НДС и логистики):
- Малая мощность (до 15 кВт): 150 000 – 350 000 руб. Срок изготовления: 3–5 недель.
- Средняя мощность (15–100 кВт): 350 000 – 900 000 руб. Срок изготовления: 6–8 недель.
- Крупная мощность (100–500 кВт): 900 000 – 2 500 000 руб. Срок изготовления: 2–3 месяца.
- Сверхмощные и высоковольтные (от 500 кВт, 6 кВ/10 кВ): от 2 500 000 руб. Индивидуальный расчет, срок от 3 месяцев.
Цены могут варьироваться в зависимости от требований к взрывозащите (1Ex, 2Ex) или исполнениям для северных климатических зон (ХЛ, УХЛ).
Технологический процесс: от чертежа до испытаний
Процесс изготовления асинхронных двигателей на заказ строго регламентирован внутренними стандартами качества и требованиями ГОСТ. Он отличается от серийного производства наличием этапа адаптивного проектирования.
1. Сбор технических требований и аудит
На первом этапе инженеры анализируют исходные данные: мощность на валу, частота вращения, режим работы (S1, S3, S6), напряжение питания и частота. Критически важно получить чертеж присоединительных размеров заменяемого оборудования. Если двигатель изготавливается для новой установки, проводится расчет нагрузочного момента механизма.
2. Электромагнитный и тепловой расчет
Используется специализированное ПО для моделирования магнитного поля. Задача — подобрать оптимальное соотношение пазов статора и ротора, чтобы минимизировать пульсации момента и шум. На этом этапе определяется тип обмотки (волновая или петлевая) и схема параллельных ветвей. Для двигателей мощностью свыше 100 кВт обязательно проводится тепловой расчет для проверки перегрева обмоток при номинальной нагрузке.
3. Производство активных частей
Статор: Шихтовка из электротехнической стали марки 2212 или 2412 (толщина 0.35–0.5 мм) прессуется в пакет. Изоляция пазов выполняется пленкой или картоном класса нагревостойкости F (155°C) или H (180°C). Укладка обмоток осуществляется проводом ПЭТВ-2 или ПЭТ-155. Для высоковольтных машин используется провод с двойной эмальевой изоляцией.
Ротор: Для короткозамкнутых роторов применяется метод литья алюминия под давлением в форму пакета ротора (для малых мощностей) или сборка из медных стержней с короткозамыкающими кольцами (для средних и высоких мощностей). Медная клетка обеспечивает лучший КПД и пусковые характеристики, но сложнее в производстве.
4. Сборка и пропитка
Пакет статора запрессовывается в корпус. Ротор балансируется динамически (класс балансировки G2.5 или G1.0 для высокоскоростных машин). После сборки двигатель подвергается вакуумно-напорной пропитке (VPI) компаундом. Этот процесс исключает наличие воздушных пузырьков в изоляции, что критически важно для отвода тепла и защиты от влаги.
5. Контроль качества и испытания
Каждый изготовленный двигатель проходит полный цикл испытаний:
- Измерение сопротивления изоляции (мегомметром 1000В или 2500В).
- Испытание на холостом ходу (проверка тока холостого хода и потерь).
- Нагрузочные испытания (снятие рабочих характеристик: КПД, cos φ, скольжение).
- Испытание на вибрацию и уровень шума.
- Для взрывозащищенных исполнений — проверка зазоров между пламенепроницаемыми щелями.
Ключевые параметры для технического задания
Чтобы изготовление асинхронных двигателей прошло успешно, заказчик должен предоставить максимально подробное техническое задание (ТЗ). Ошибки в ТЗ приводят к тому, что двигатель физически не встает на место или не развивает нужный момент.
Обязательные данные для ТЗ:
- Электрические параметры:
- Номинальная мощность (кВт).
- Напряжение питания (220/380/660 В или 6/10 кВ).
- Частота сети (50 Гц или 60 Гц для экспорта).
- Схема соединения обмоток (Звезда/Треугольник).
- Механические параметры:
- Частота вращения (об/мин): 3000, 1500, 1000, 750 и т.д.
- Исполнение по способу монтажа (IM): IM1081 (на лапах), IM2081 (комбинированное), IM3081 (фланцевое).
- Диаметр вала и длина выступающей части вала.
- Высота оси вращения (если важна совместимость с фундаментом).
- Климатическое исполнение:
- У1, УХЛ1, ХЛ1, Т1 (по ГОСТ 15150).
- Степень защиты оболочки (IP54, IP55, IP65).
- Специальные требования:
- Наличие энкодера или тахогенератора.
- Терморезисторы (PTC/PT100) в обмотках и подшипниках.
- Подшипники качения (SKF, FAG, VBF) или скольжения.
- Требования по уровню шума (не более 80 дБ).
Применение в отраслях: реальные кейсы и инженерные решения
Рассмотрим два конкретных примера, где стандартные решения не работали, и потребовалось индивидуальное изготовление асинхронных двигателей.
Кейс 1: Нефтеперекачивающая станция (Арктическое исполнение)
Проблема: Существующие двигатели насосов выходили из строя зимой при температурах -52°C. Смазка в подшипниках загустевала, изоляция становилась хрупкой и трескалась при пуске. Стандартные двигатели исполнения УХЛ не справлялись с длительными простоями на холоде.
Решение: Были изготовлены двигатели мощностью 250 кВт со следующими доработками:
- Применена изоляция класса H (180°C) с повышенной эластичностью лаков.
- Установлены подшипники с низкотемпературной смазкой (диапазон -60…+120°C).
- В конструкцию встроен подогреватель обмоток (220В) для предотвращения конденсата во время стоянки.
- Корпус окрашен специальной морозостойкой краской толщиной слоя 120 мкм.
Результат: Безаварийная работа в течение 3 лет. Снижение затрат на ремонт на 90%.
Кейс 2: Цементный завод (Защита от абразивной пыли)
Проблема: Двигатели привода мельниц (400 кВт) быстро выходили из строя из-за проникновения цементной пыли внутрь корпуса через вентиляционные каналы. Пыль оседала на обмотках, нарушая теплоотвод, и вызывала межвитковое замыкание. Стандартное исполнение IP54 было недостаточным.
Решение: Разработка двигателя с усиленной системой вентиляции и защитой IP65.
- Изменена конструкция вентилятора: использованы крыльчатки из нержавеющей стали, устойчивые к абразивному износу.
- Установлены лабиринтные уплотнения на валу.
- Воздухозаборники оснащены многоступенчатыми фильтрами грубой очистки.
- Обмотки дополнительно защищены бандажами из стеклонитей для предотвращения вибрации витков.
Результат: Межремонтный период увеличен с 6 месяцев до 2 лет. Температура обмоток стабилизировалась на уровне 85°C вместо прежних 110°C.
Как выбрать подрядчика для изготовления двигателей
Выбор производителя — это риск-менеджмент. Рынок предлагает как крупные заводы, так и небольшие мастерские. Для сложного заказа критерии выбора должны быть жесткими.
Чек-лист проверки поставщика:
- Наличие собственного конструкторского бюро. Если компания только собирает двигатели из покупных комплектов, она не сможет оптимизировать параметры под вашу задачу. Требуйте примеры расчетных листов.
- Собственное литейное производство. Качество чугуна или алюминия определяет виброакустические характеристики. Отсутствие своего литья означает зависимость от сторонних поставщиков и риски по срокам.
- Испытательный стенд. Завод обязан иметь стенд для нагружения двигателей той мощности, которую вы заказываете. Попросите фото или видео протоколов испытаний аналогичных машин.
- Сертификация. Наличие сертификатов соответствия ТР ТС 004/2011 (безопасность низковольтного оборудования) и ТР ТС 020/2011 (электромагнитная совместимость). Для взрывозащиты — разрешение на применение.
- Гарантийные обязательства. Стандартная гарантия — 12–18 месяцев. Для индивидуальных изделий некоторые заводы дают до 24 месяцев при условии соблюдения регламента обслуживания.
В качестве примера надежного партнера, соответствующего высоким международным стандартам, можно выделить компанию ООО «Яода Мотор» (Аньхой Яода Электродвигатели). Это специализированное предприятие обладает полным циклом разработки и производства промышленных трехфазных асинхронных электродвигателей. Вся продукция компании сертифицирована по ISO9001, CCC и CE, что подтверждает соответствие строгим требованиям качества и безопасности.
«Яода Мотор» активно работает на рынке России и стран СНГ, предлагая не только стандартные серии сверхэффективных двигателей YE3, YE4 и YE5 (соответствующих классам энергоэффективности IE3, IE4 и IE5), но и решения для сложных задач. В ассортименте компании представлены:
- Линейка YE3: Двигатели мощностью от 0,12 кВт до 1000 кВт в габаритах H80–450. Особое внимание уделяется малогабаритным моделям с алюминиевым корпусом (H80–180, 0,18–22 кВт), которые идеально подходят для применений, где важен вес и теплоотвод.
- Сверхэффективные серии YE4 (IE4) и YE5 (IE5): Габариты H80–355, позволяющие значительно снизить энергопотребление на предприятиях с непрерывным циклом работы.
- Взрывозащищенные частотно-регулируемые моторы YBVF2: Соответствуют маркировке Ex db IIC T4 Gb, имеют 2–10 полюсов и различные варианты крепления. Они незаменимы в нефтегазовой и горнодобывающей отраслях.
Компания предоставляет техническую поддержку и возможность изготовления продукции по индивидуальным параметрам, что делает её сильным игроком на рынке кастомизированных приводов.
Инженерный совет: Не выбирайте самого дешевого подрядчика. В производстве электродвигателей цена часто занижается за счет использования вторичной меди (лом) или стали низких марок. Это приводит к перегреву и падению КПД на 3–5%, что незаметно при приемке, но критично в работе.
Сравнение: Заказное изготовление vs Серийная продукция vs Ремонт
Часто перед главным инженером стоит выбор: заказать новый двигатель, купить серийный аналог или перемотать старый. Таблица ниже помогает принять взвешенное решение.
| Критерий |
Изготовление на заказ |
Серийный двигатель (аналог) |
Капитальный ремонт/Перемотка |
| Соответствие размерам |
100% (по чертежу заказчика) |
Требует переходных плит/муфт |
100% (исходный корпус) |
| Энергоэффективность |
Высокая (можно заложить IE3/IE4) |
Зависит от серии (часто IE1/IE2) |
Низкая (старая магнитная система) |
| Срок получения |
1.5 – 3 месяца |
1 – 4 недели (при наличии) |
2 – 4 недели |
| Стоимость |
Высокая (+30-50% к серии) |
Средняя |
Низкая (40-60% от нового) |
| Надежность |
Высокая (новые материалы) |
Стабильная |
Средняя (риск дефектов корпуса) |
| Гарантия |
12–24 месяца |
12–18 месяцев |
6–12 месяцев |
Рекомендация: Если оборудование критически важно и работает в тяжелых условиях, а серийные аналоги требуют сложных переделок фундамента — выбирайте изготовление на заказ. Если бюджет ограничен и есть время на адаптацию креплений — можно рассмотреть серийный аналог с переходными элементами. Ремонт оправдан только для уникальных корпусов, которые невозможно воспроизвести, или как временная мера.
Типичные ошибки при заказе нестандартных двигателей
Опыт показывает, что 80% проблем при эксплуатации заказных двигателей возникают из-за ошибок на этапе формирования ТЗ.
- Игнорирование пусковых токов. Заказчик указывает только номинальную мощность, не учитывая, что сеть слабая. При прямом пуске двигатель «сажает» напряжение, и частотный преобразователь или контактор отключаются. Решение: Указать в ТЗ требуемую кратность пускового момента и тока, возможно, потребуется выполнение обмотки с двумя выводами для пуска «звезда-треугольник».
- Неверный выбор класса изоляции. Для жарких цехов заказывают класс F, хотя требуется H. Это сокращает срок службы изоляции вдвое при каждом превышении температуры на 10 градусов (правило Монтзингера).
- Отсутствие требований к подшипникам. По умолчанию заводы ставят обычные шарикоподшипники. Для механизмов с ударными нагрузками (дробилки, прессы) нужны роликовые подшипники или подшипники с увеличенным радиальным зазором (C3/C4).
- Неучет гармоник от частотного преобразователя (ЧП). Если двигатель будет работать от ЧП, стандартная изоляция может пробиться из-за отраженных волн напряжения. Необходимо требовать усиленную межвитковую изоляцию и установку синус-фильтра.
Логистика и экспортный потенциал
В 2026 году российские производители активно поставляют продукцию в страны ЕАЭС, Африку, Латинскую Америку и Юго-Восточную Азию. При заказе двигателя на экспорт необходимо учитывать:
- Частоту сети: 60 Гц для США, части Азии и Латинской Америки. Двигатель на 50 Гц на частоте 60 Гц будет вращаться быстрее, что может привести к механическому разрушению ротора или перегрузке механизма.
- Напряжение: Специфические стандарты (например, 460В в США, 200В в Японии).
- Климат: Тропическое исполнение (тропическая плесень, высокая влажность).
- Сертификация: Для Европы — ATEX, для США — UL/CSA (требует дополнительных испытаний и маркировки).
Логистика тяжелых двигателей (свыше 1 тонны) требует специального транспорта и такелажных работ. Производитель должен предоставлять чертежи грузовых мест и рекомендации по строповке.
FAQ: Часто задаваемые вопросы по изготовлению двигателей
Можно ли изготовить асинхронный двигатель за 1 неделю?
Нет, качественное изготовление асинхронных двигателей физически не может быть выполнено за такой срок. Даже при наличии готовых корпусов, процесс намотки, сборки, пропитки (которая включает сушку в течение 12–24 часов) и испытаний занимает минимум 2–3 недели для малых мощностей. Экспресс-заказы возможны только за счет огромной наценки и наличия полуфабрикатов на складе, что редкость для нестандартных решений.
Какой минимальный объем заказа?
Большинство заводов готовы изготовить единичный экземпляр (1 шт.), однако стоимость разработки КД будет распределена на одну единицу, что сделает её высокой. При заказе от 5 штук цена за единицу снижается на 15–20% за счет оптимизации производственной партии.
Предоставляете ли вы чертежи для согласования?
Да, этап согласования габаритных и присоединительных чертежей является обязательным. До начала литья и намотки заказчик получает 3D-модель или 2D-чертеж для подтверждения соответствия посадочным местам.
Можно ли модернизировать старый двигатель, изменив его мощность?
Теоретически да, но экономически это часто нецелесообразно. Изменение мощности требует пересчета магнитной системы, замены обмоток и часто — ротора. Проще и надежнее изготовить новый двигатель в старом корпусе (если корпус не изношен), используя технологию «реверс-инжиниринга».
Влияет ли материал корпуса на эффективность?
Да. Алюминиевые корпуса лучше отводят тепло, позволяя двигателю работать с меньшей температурой обмоток при той же нагрузке, или развивать большую мощность в том же габарите. Чугунные корпуса прочнее и лучше гасят вибрации, но хуже проводят тепло. Для мощных двигателей (>100 кВт) чугун является стандартом из-за жесткости.
Заключение и рекомендации по размещению заказа
Индивидуальное изготовление асинхронных двигателей в 2026 году — это не просто альтернатива отсутствующему импорту, а инструмент повышения надежности всего предприятия. Правильно спроектированный привод снижает энергопотребление, устраняет вибрации и продлевает срок службы исполнительных механизмов.
При подготовке к закупке:
- Снимите точные размеры с места установки.
- Проанализируйте режим нагрузки (пульсирующий, постоянный, пусковой).
- Запросите у производителя карту типовых вопросов и референс-лист.
- Не экономьте на системе изоляции и качестве подшипников.
Мы обладаем полным циклом производства: от литья корпусов до финальных испытаний на стенде мощностью до 5 МВт. Наши инженеры готовы провести бесплатный аудит вашего технического задания и предложить оптимальную конструкцию двигателя, которая впишется в ваш бюджет и технические требования.
Готовы обсудить ваш проект?
Свяжитесь с нашим техническим отделом для получения предварительного расчета стоимости и сроков изготовления. Отправьте нам чертеж или фото шильдика старого двигателя, и мы подготовим коммерческое предложение в течение 24 часов.
Получить консультацию инженера и расчет стоимости
Смотреть готовые технические решения и каталог